了解更多

新闻动态
企 业 要 闻 | 行 业 动 态 | 展 会 风 采
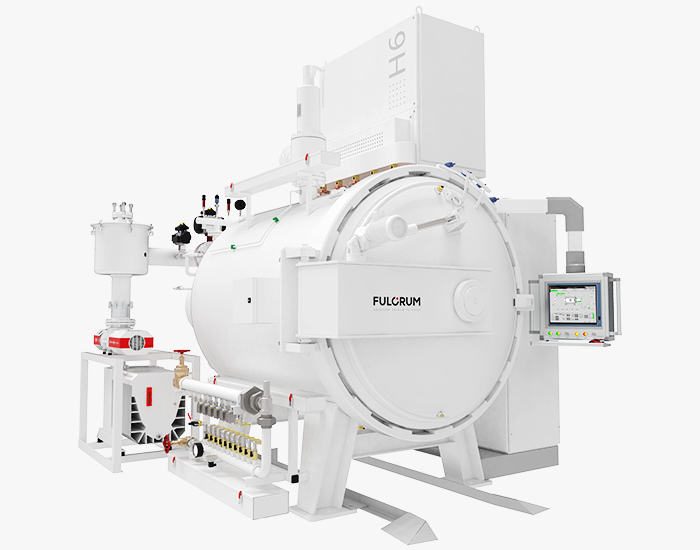
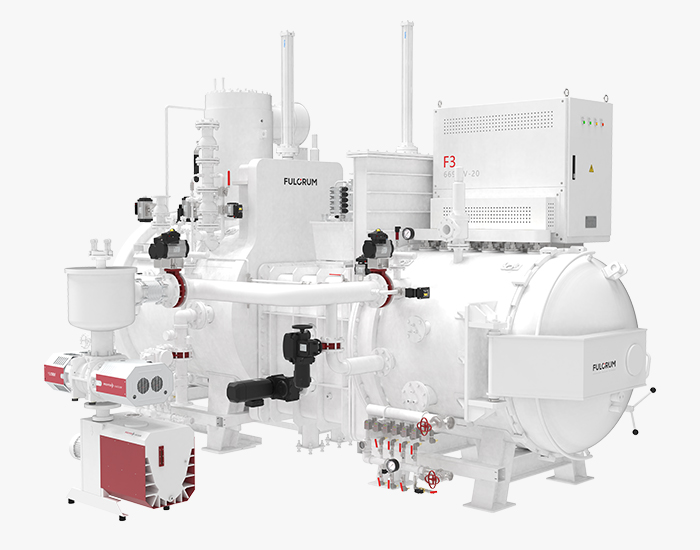
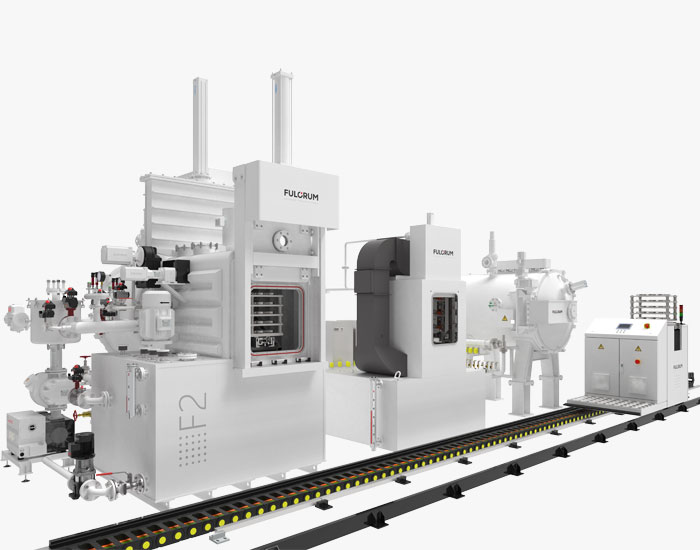
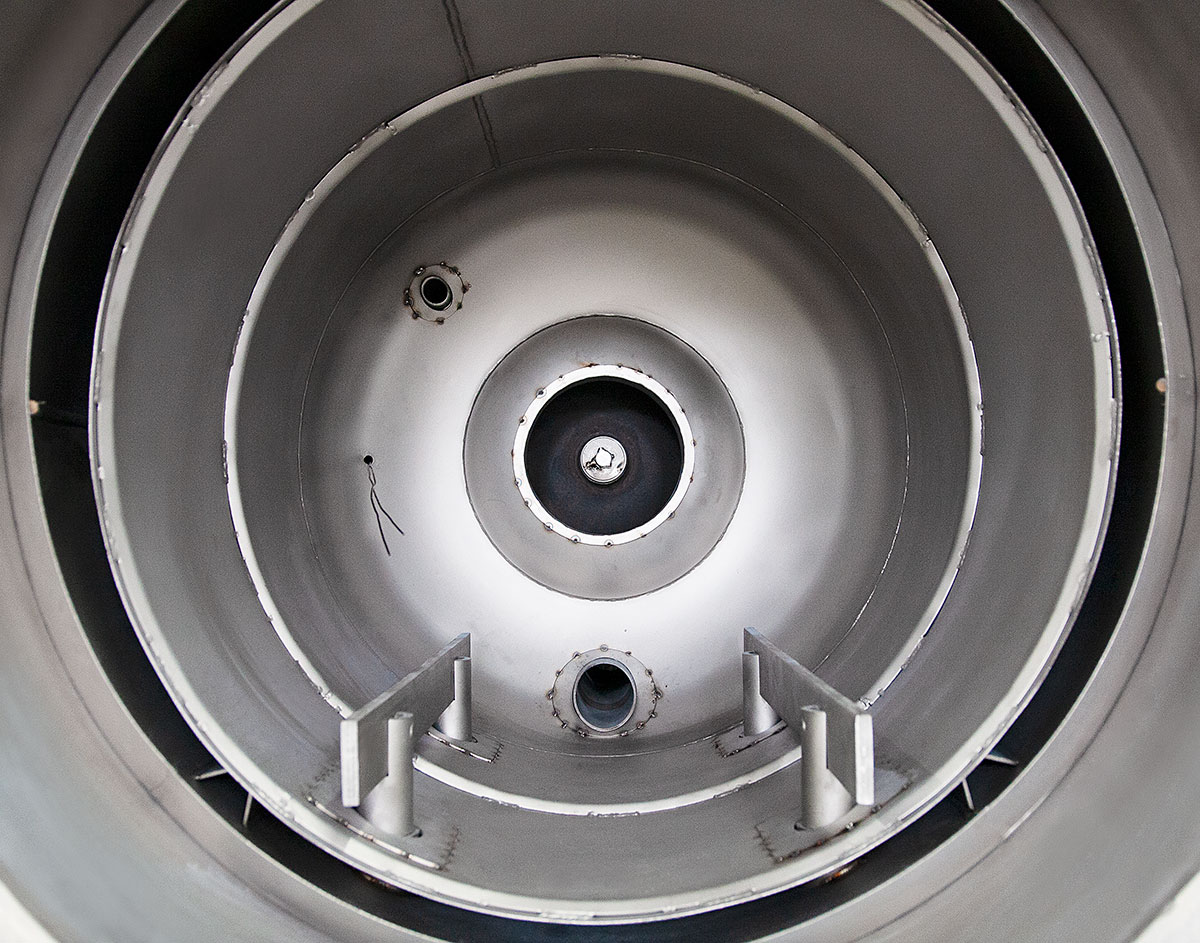
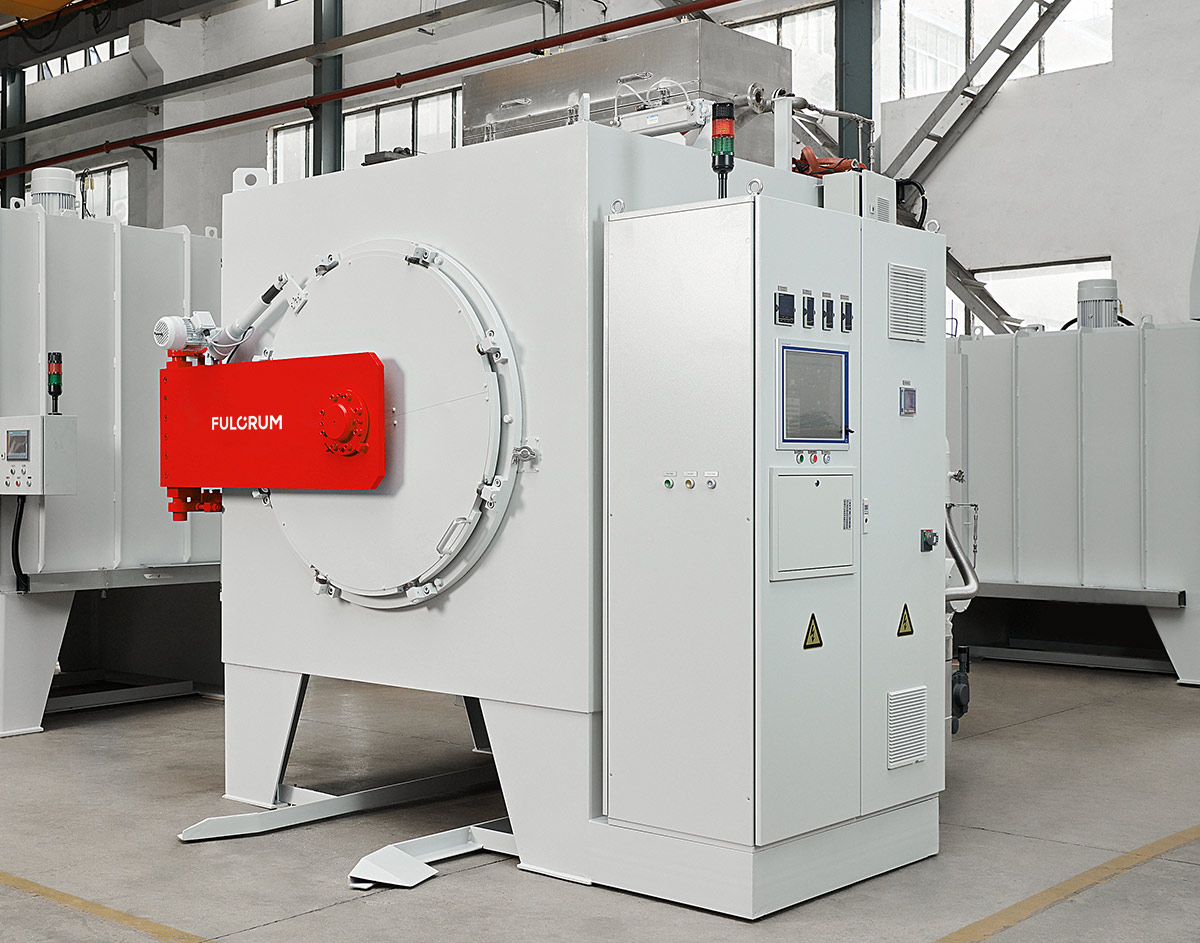
法垄向国际齿轮制造商交付三室LPC-HPGQ炉
低压渗碳(LPC)结合高压气体淬火(HPGQ),是当今高性能齿轮制造领域最先进的热化学工艺,相比传统大气渗碳方法具有显著优势。
1. 卓越的冶金品质与性能
无晶界氧化(IGO)
这是LPC最大的优势。传统大气渗碳使用含氧气体,氧气会渗入钢材晶界,形成脆性氧化物。而LPC在真空环境下使用纯烃类气体(如乙炔),完全消除氧气,从而带来以下效果:
a. 更高的疲劳强度:由于不存在脆性氧化物网络,齿轮的弯曲疲劳寿命和接触疲劳寿命显著提升,这对齿轮应用至关重要。
b. 更理想的硬度分布:渗碳层与心部之间的过渡更清晰、更锐利。
c. 无“黑层”:渗碳后无需清洗去除氧化表面层。
优异的渗碳层均匀性
该工艺能获得高度一致且可重复的渗碳层深度,即使对于内齿、花键或群件等结构复杂的齿轮也能保持稳定。气体可深入并均匀地渗透至狭小空间,避免了大气炉中可能出现的“阴影效应”。
更优的微观结构
LPC能更好地控制碳的析出,从而获得更理想的微观结构,减少残余奥氏体,并实现更细、更均匀的碳化物分布。
2. 显著的工艺与运行优势
缩短工艺时间,提高生产效率
LPC可在更高温度下运行(通常为980°C至1040°C,而大气炉仅为930°C),且不会产生结焦或氧化风险。这显著加快了碳扩散速度,使整个循环时间最多可缩短50%。
节能高效
炉体升温迅速,无需像大气炉那样持续供应气体。热区采用轻质陶瓷纤维保温材料,每批产量的能耗更低。
省去吸热式气体发生器
传统方法需要独立且能耗较高的“吸热”发生器来生成渗碳气氛。LPC完全省去了这一系统及其相关成本和维护。
清洁安全的工艺
炉内不含易燃或爆炸性气体混合物。该工艺环保,不产生CO、CO₂或烟尘排放。
3. 几何与尺寸控制
最小变形
当与高压气体淬火(HPGQ)结合使用时,LPC能更好地控制齿轮变形。
均匀冷却
相比油淬,HPGQ使工件冷却更均匀,从而减少导致变形和圆度偏差的热梯度。
可控参数
通过调节气体压力(2至20巴)和流速,可精确控制淬火强度,实现“定制化淬火”,以最大限度地降低特定齿轮形状的变形。
减少后处理
变形显著降低,意味着最终研磨所需余量减少,从而缩短研磨时间并降低成本。在某些情况下,甚至可以生产出“净形”齿轮,完全无需精加工。
4. 环境与经济效益
消除氧化皮
由于整个过程在真空环境下进行,齿轮表面光亮洁净,无需后续热处理、酸洗或喷砂去除氧化皮。
提升工作场所安全
车间内不产生有毒或易燃气体。
降低总体成本
尽管初期投资较高,但通过减少加工时间、降低能耗、减少气体使用、大幅降低因变形导致的废品率,以及省去后清洗工序,最终在大批量生产中每件产品的总成本显著下降。
结论
低压渗碳工艺的优势使其成为制造高性能齿轮的首选方案,广泛应用于航空航天传动系统、汽车赛车齿轮、风力涡轮机变速箱以及重型工业机械等严苛工况。其在疲劳寿命、尺寸控制和工艺效率方面的提升,远超较高的初始投资,从长远来看,可带来更可靠且更具成本效益的产品。
分享


